
Por Vincent, Engenheiro de Qualidade | DINSEN
Como são fabricadas as conexões de ferro fundido dúctil? Na maioria das fundições, a resposta envolve duas etapas: fundir o corpo da conexão e, em seguida, usinar um sulco de vedação em cada face do flange. A DINSEN adota um caminho diferente.conexões de tubos de ferro fundido dúctilSão produzidos com fundição de ranhura in situ — um processo de conformação quase final que forma a ranhura de vedação durante o vazamento, eliminando a necessidade de usinagem secundária. O resultado: maior integridade do produto, prazos de entrega mais curtos e custos reduzidos, comprovados em produção comercial de DN50 a DN150.
O desafio: ranhuras de vedação usinadas aumentam o custo e o risco.
Durante décadas, o sulco de vedação em uma conexão flangeada tem sido usinado após a fundição. É um processo confiável, mas acarreta custos reais.
A usinagem adiciona uma etapa inteira ao processo de produção. Cada flange precisa ser transportada da fundição para a oficina mecânica, fixada, cortada e inspecionada, consumindo mão de obra, tempo de máquina e energia em cada peça.
A usinagem também cria um gradiente térmico. A remoção de material deixa variações locais na espessura da seção transversal que perturbam a solidificação e a alimentação, aumentando o risco de microcontração e porosidade perto da flange.
E os sulcos usinados significam estoque adicional de produtos em processo e pontos de verificação de qualidade extras — mais capital de giro imobilizado e mais chances de erro humano.
A solução: Fundição com formato próximo ao final elimina a necessidade de usinagem.
A fundição com formato próximo ao final forma a ranhura de vedação diretamente no molde, de modo que a ranhura se solidifica juntamente com o corpo da conexão. Sem remoção secundária de material. Sem gradiente térmico adicional. Sem manuseio entre fábricas.
Como funciona o processo
A inovação reside na montagem do núcleo. Tradicionalmente, o núcleo do flange consiste em três partes interligadas, designadas A, B e C. Os engenheiros da DINSEN usinam um contorno de ranhura pré-formado na superfície externa do Núcleo B antes da montagem. Quando o molde é preenchido, tanto o padrão de furos para parafusos quanto a ranhura de vedação se formam como parte integrante do flange.
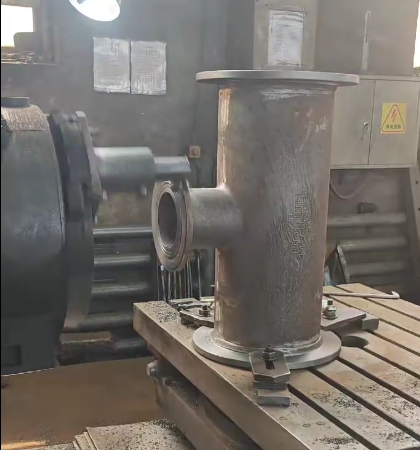
Ajuste de Precisão: Ranhuras Guia e Recursos Antidesalinhamento
Como a geometria da ranhura depende da posição do núcleo, a precisão começa na montagem. Ranhuras guia e recursos anti-desalinhamento travam as três partes do núcleo juntas, garantindo precisão de montagem repetível de um molde para o outro. O resultado medido: profundidade, largura e concentricidade da ranhura que atendem ou superam consistentemente os requisitos padrão.
Validação mais rápida com impressão 3D em areia
Antigamente, a prototipagem exigia ferramentas de modelagem caras. Com a impressão 3D em areia por jato de aglutinante, os conjuntos de núcleos protótipos são produzidos em dias, em vez de semanas. Os projetistas validam a geometria das ranhuras, os canais de alimentação e o sistema de injeção antes de optarem pelas ferramentas de produção — reduzindo significativamente os ciclos de desenvolvimento para novas configurações de encaixe.
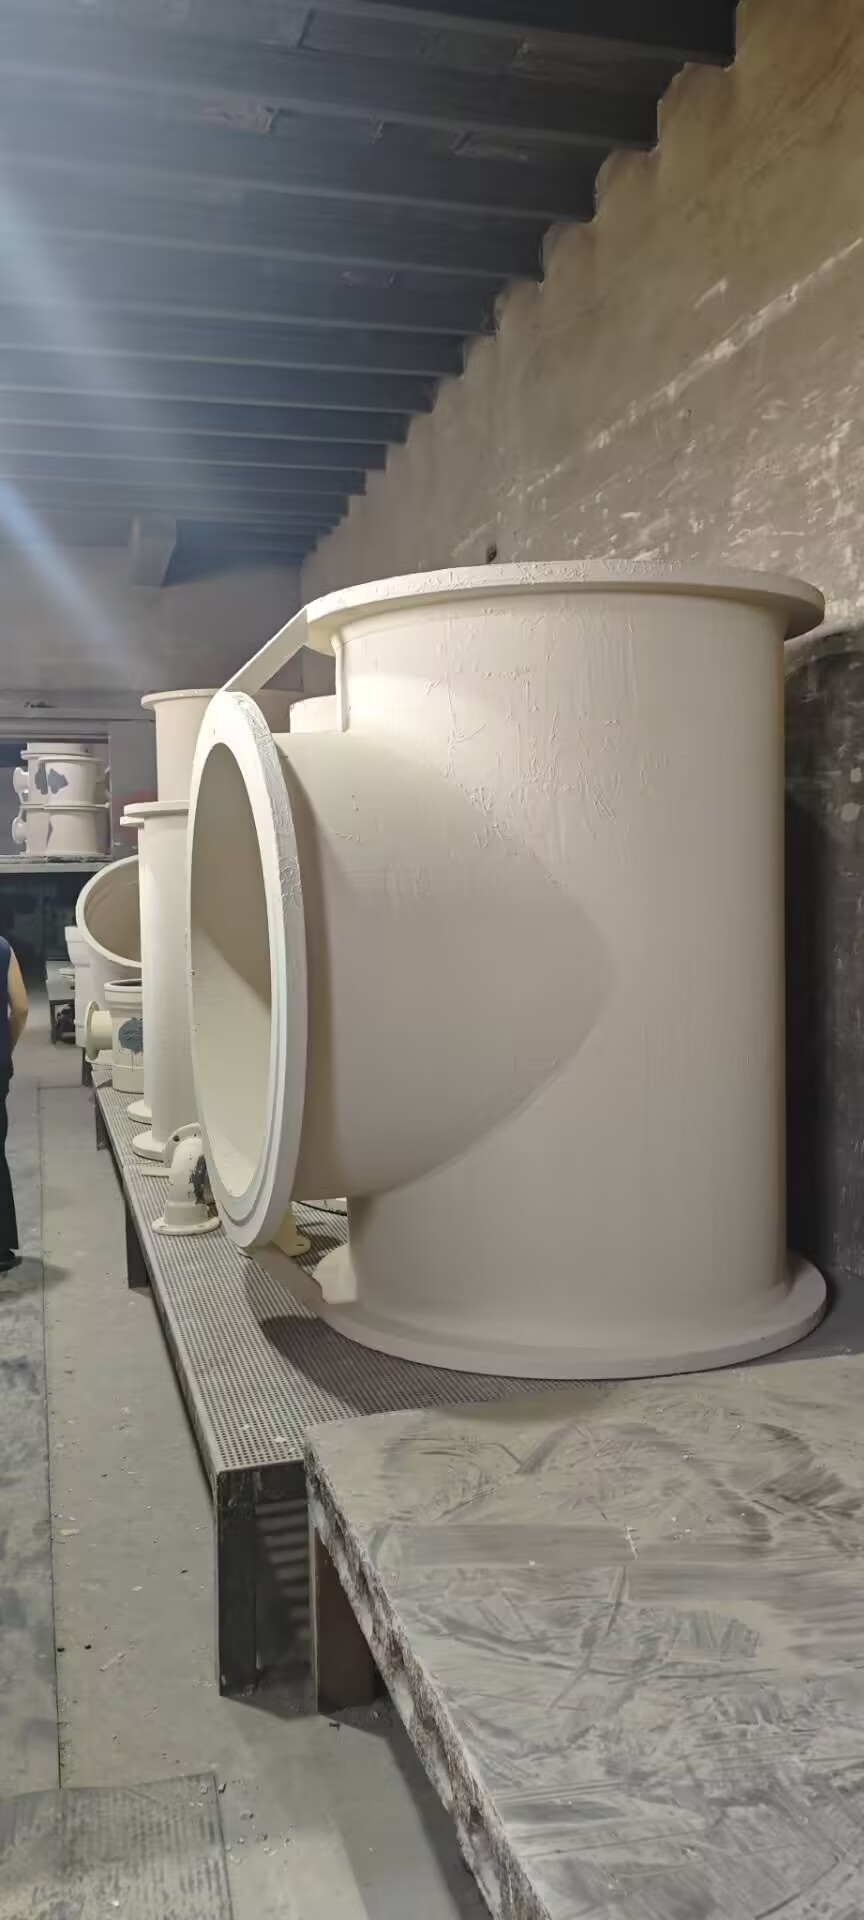
Comprovado em produção: DN50 a DN150
Após a desmoldagem e limpeza por jateamento abrasivo, as faces dos flanges fundidos apresentam dimensões de ranhura — profundidade, largura e concentricidade — que atendem ou superam consistentemente os requisitos padrão, sem perda mensurável de qualidade. As ranhuras moldadas in loco foram validadas em DN50 a DN150 na produção comercial, proporcionando desempenho de vedação igual ou superior ao das ranhuras usinadas.Conexões de tubos de ferro fundido dúctil EN545.
Cinco benefícios mensuráveis de ranhuras moldadas in loco
| Beneficiar | O que muda? | Impacto mensurável |
| Integridade do produto | Sem gradiente térmico induzido pela usinagem; melhor alimentação durante a solidificação. | Menos defeitos de microencolhimento e porosidade; capacidade superior de retenção de pressão. |
| Velocidade de produção | Etapa de usinagem eliminada; operações de acabamento reduzidas | Cronograma de fabricação comprimido; menor estoque de produtos em processo. |
| Redução de custos | Menor consumo de metal fundido; menor uso de máquinas-ferramenta; sem movimentação entre fábricas. | Maior aproveitamento de materiais; menor consumo de energia, desgaste de ferramentas e custos indiretos de fabricação. |
| Condições de trabalho | Menos etapas de retificação e acabamento | Redução dos níveis de poeira e ruído no chão de fábrica. |
| Simplicidade do processo | Menos etapas e pontos de controle de qualidade. | Maior capacidade de processamento; menos erros humanos. |
A mesma filosofia se estende além dos sulcos. NossoAcoplamento de travamento Grip EInstala-se sem ferramentas especializadas, reduzindo a mão de obra na construção em até 30% em comparação com as soluções convencionais — mais um exemplo de engenharia que reduz o trabalho no canteiro de obras em vez de aumentá-lo.
Perguntas frequentes
1. O que é um sulco de vedação em um flange de ferro fundido dúctil?
Um sulco de vedação é um recesso circular na face do flange que aloja uma junta ou um anel de vedação. Quando dois flanges são aparafusados, a junta se comprime dentro do sulco para criar uma junta estanque.
2. Por que as ranhuras de vedação são geralmente usinadas?
A usinagem tem sido o método convencional por ser precisa e bem compreendida. Suas desvantagens são o custo, o tempo de execução e o risco de defeitos introduzidos pela remoção de material após a solidificação.
3. Como funciona a moldagem in loco com ranhura?
O contorno da ranhura é integrado ao núcleo do flange — Núcleo B de um conjunto de núcleo de três partes. Durante o vazamento, a ranhura se forma juntamente com o corpo da conexão, de modo que o flange não precisa de usinagem posterior.
4. Quais são os tamanhos disponíveis?
Ranhuras de vedação moldadas in loco foram validadas em produções comerciais de DN50 a DN150, com profundidade, largura e concentricidade da ranhura iguais às equivalentes usinadas.
5. A moldagem in loco afeta a classificação de pressão ou o desempenho da vedação?
Não. Como o sulco se forma durante a solidificação, não há gradiente térmico nem variação na espessura da seção. Na verdade, a redução da microcontração melhora a capacidade de retenção de pressão.
6. Posso obter protótipos antes da produção em massa?
Sim. Usando impressão 3D em areia, produzimos rapidamente conjuntos de núcleos de protótipos para validação do projeto antes de investir em ferramentas de produção.
Sobre a DINSEN — Fabricante de Tubos e Conexões de Ferro Fundido Dúctil
A DINSEN é uma fornecedora de classe mundial de tubos, conexões e acoplamentos de ferro fundido dúctil, com instalações de fabricação em Handan, província de Hebei. Os produtos atendem às normas ISO 2531, EN 545, EN 598 e AWWA, com o respaldo de um sistema de gestão da qualidade certificado pela ISO 9001:2015. Com projetos em mais de 50 países — Sudeste Asiático, Oriente Médio, Ásia Central, Europa e Américas — a DINSEN também forneceConexões de ferro fundido para tubos de esgoto EN877para sistemas de drenagem predial.Saiba mais sobre a DINSEN.
Solicite um orçamento
Está planejando um projeto de rede de água municipal, drenagem ou tubulação industrial? Nossos engenheiros ajudarão você a selecionar as conexões, dimensões e revestimentos adequados — com amostras grátis, inspeção por terceiros e entrega rápida.Contate a DINSEN para um orçamento gratuito.
Data da publicação: 21/08/2026



