
Tubos de ferro fundidoOs sistemas de revestimento anticorrosivo são submetidos a testes de adesão e ciclos de água quente e fria, de acordo com a norma EN877, principalmente para avaliar a confiabilidade e a durabilidade a longo prazo, especialmente em condições reais de operação. Esses testes geralmente são aplicados a revestimentos nas superfícies internas e externas de tubos de aço galvanizado (como resinas epóxi, poliuretanos e argamassa de cimento). O teste de adesão mede diretamente a resistência da ligação entre o revestimento e o metal base do tubo de ferro fundido. Os ciclos de água quente e fria simulam as flutuações cíclicas de temperatura às quais os tubos são submetidos em uso real, avaliando a estabilidade a longo prazo do sistema de revestimento sob essas tensões térmicas alternadas.
Teste de adesão
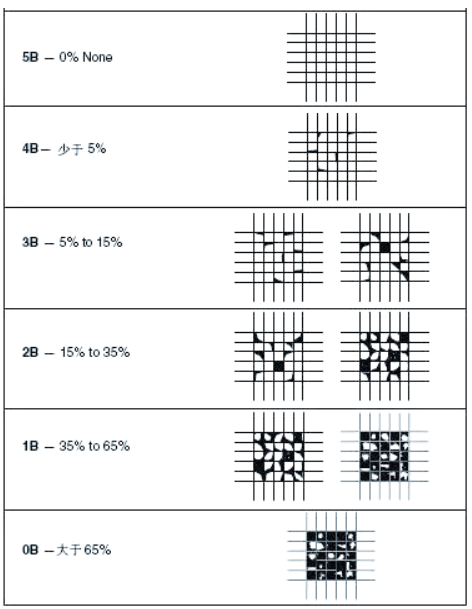
A aderência do revestimento deve ser verificada apenas em amostras provenientes de produtos acabados, por meio de um ensaio de corte transversal, de acordo com a norma EN ISO 2409, da seguinte forma:
- amostra de teste: seção com no mínimo 100 mm de comprimento, cortada de um tubo ou conexão revestida, preferencialmente de tamanho mínimo DN 100;
- Número de cortes: 6;
- espaçamento dos cortes: 2 mm (3 mm para revestimentos que tenham uma espessura mínima especificada pelo fabricante igual ou superior a 120 µm);
- Os resultados devem estar de acordo com a Tabela 1.
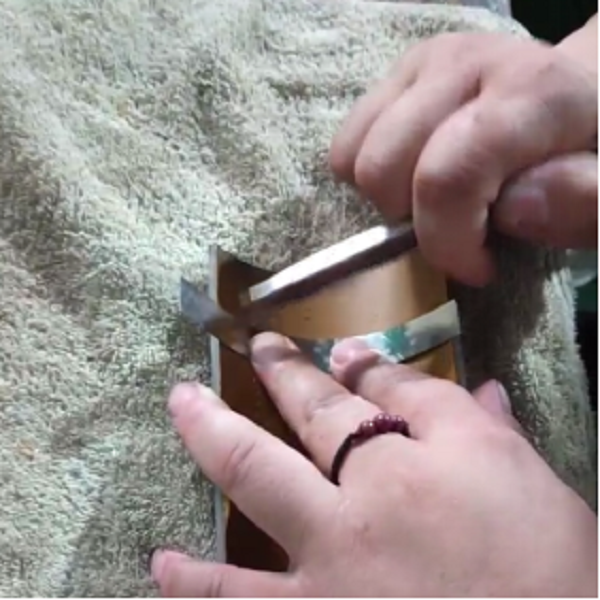
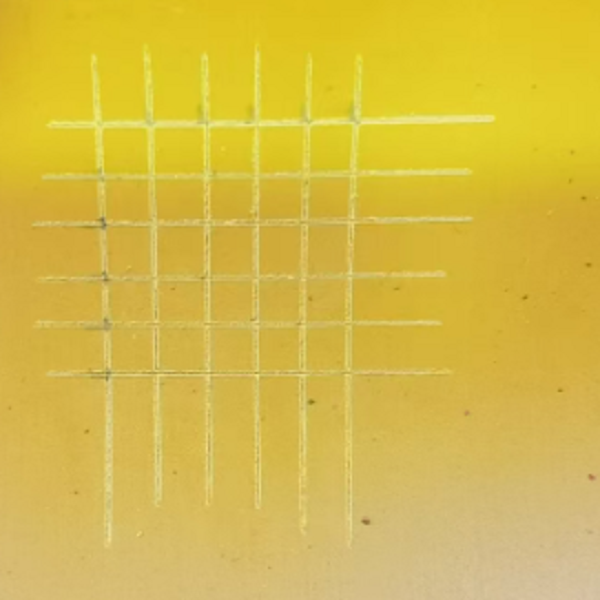
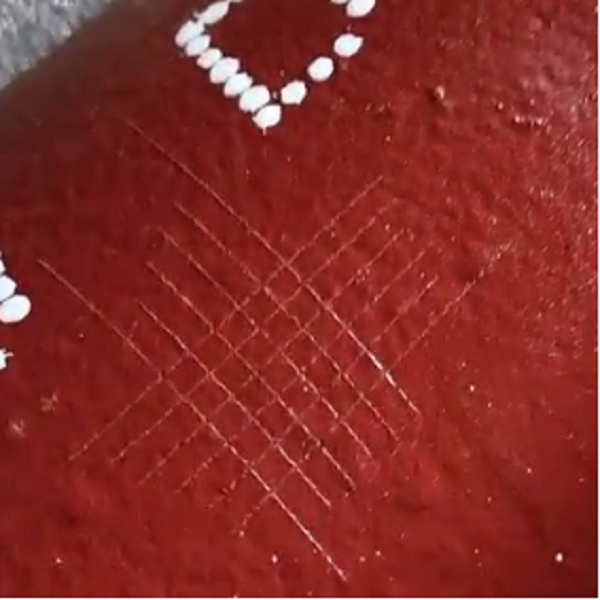
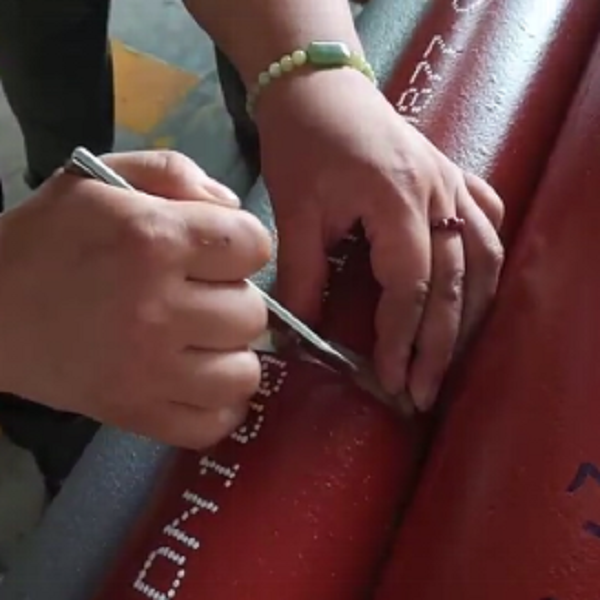
Tabela 1:
Resistência a ciclos de temperatura
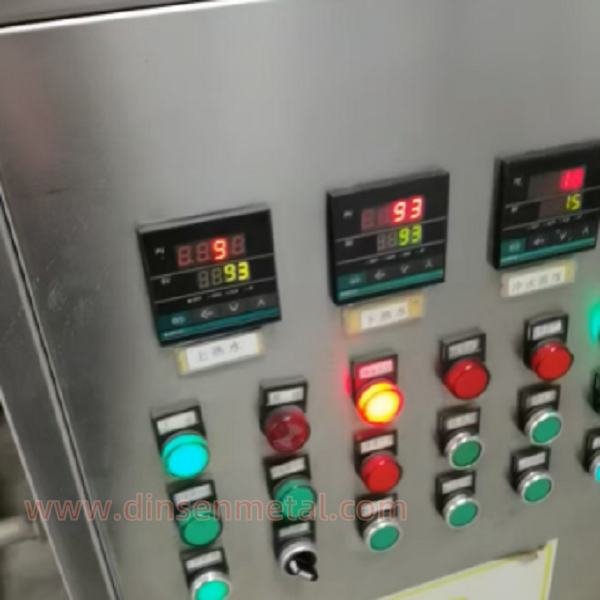
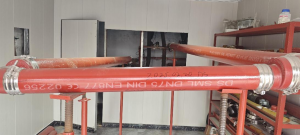
O teste deverá ser realizado somente em amostras provenientes de produtos acabados. O conjunto de teste deverá ser submetido a 1500 ciclos de passagem de água quente e fria, de acordo com o seguinte cronograma:
a) (30 + 1) l de água a uma temperatura de (93 + 2) °C durante um período de 1 min, a uma taxa de fluxo constante,
b) período de repouso e drenagem de 1 minuto;
c) (30 + 1) l de água a uma temperatura de (15 + 5)°C durante um período de 1 min, a uma taxa de fluxo constante,
d) período de repouso e drenagem de 1 minuto
A temperatura da água deve ser medida no ponto de entrada.Um exemplo de uma configuração de teste típica é apresentado na Figura 3.
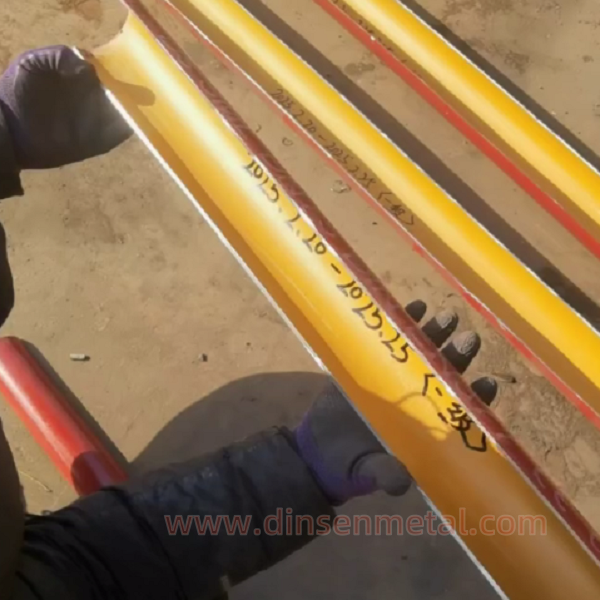
Após a interrupção do teste, os tubos e conexões devem ser lavados imediatamente para eliminar quaisquer manchas. Em seguida, os tubos devem ser seccionados longitudinalmente e os revestimentos internos examinados quanto ao grau de formação de bolhas e ferrugem, que não devem exceder os seguintes níveis:
Grau de formação de bolhas: Dimensão 3, classe 3 de acordo com a norma EN ISO 4628-2:
Grau de ferrugem: Ri 2 de acordo com a norma EN ISO 4628-3.
Data da publicação: 04/08/2025



